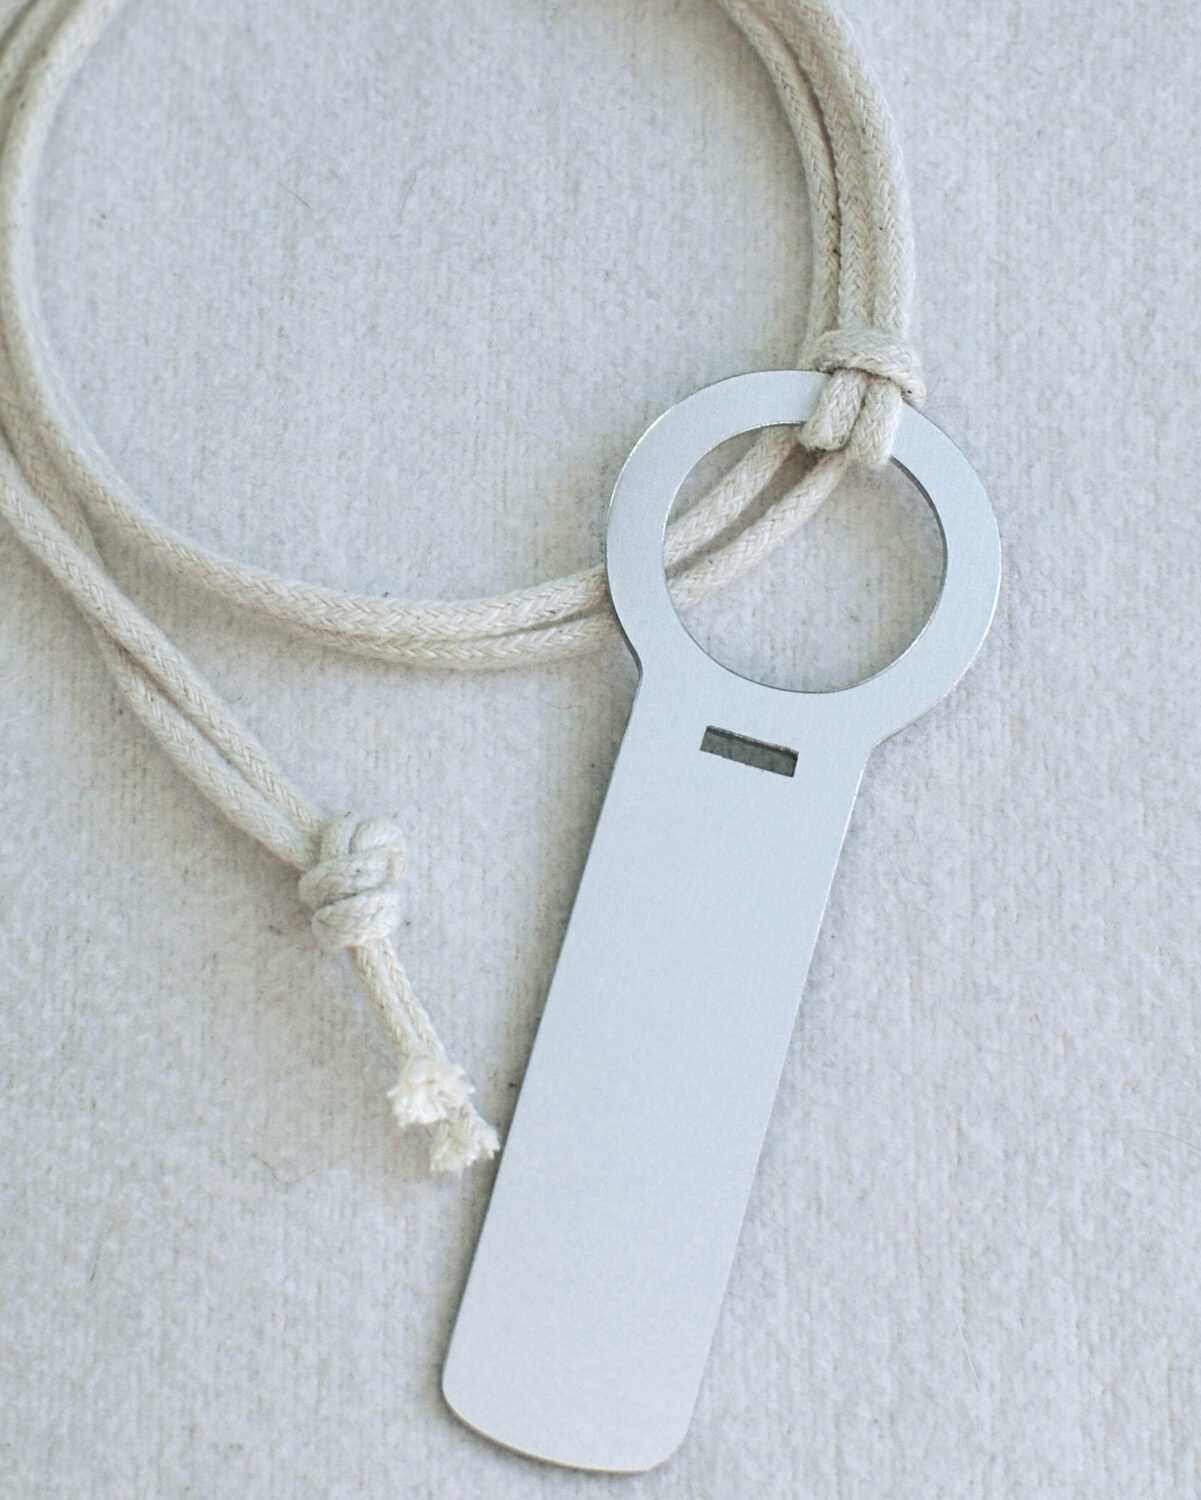
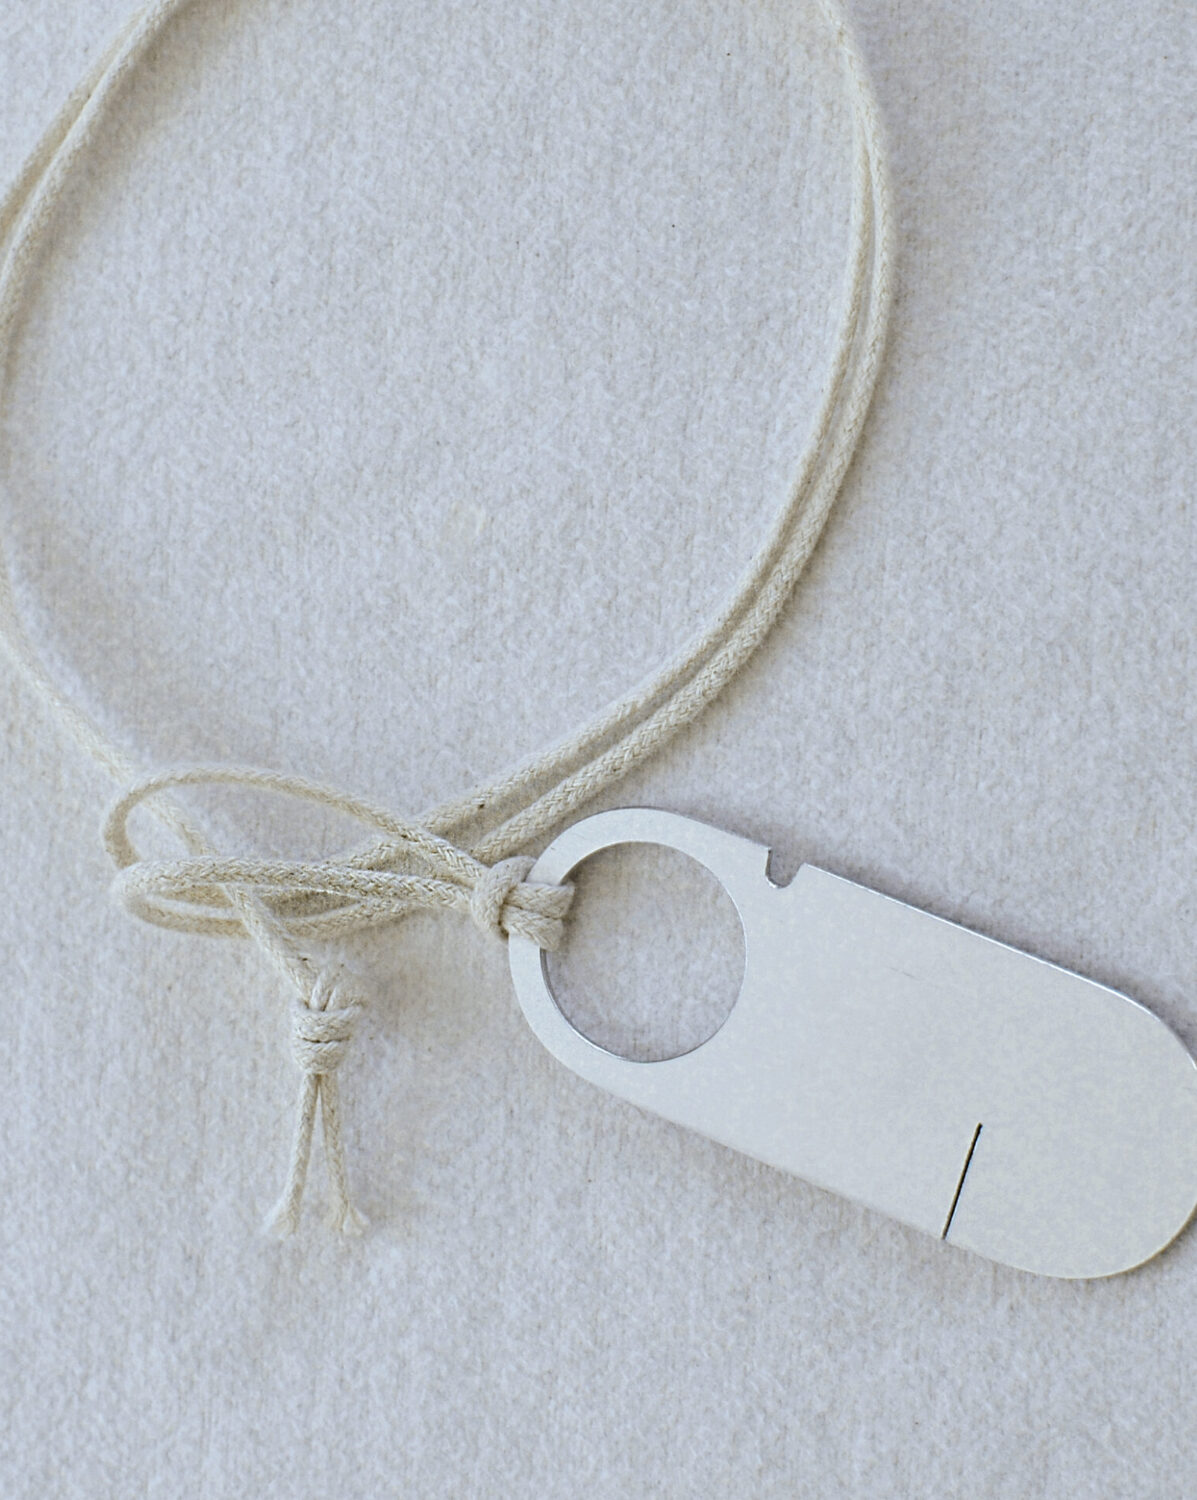
Aluminium ist ein weisses, relativ weiches Leichtmetall mit angenehmen mechanischen Eigenschaften und guter Stabilität. Es lässt sich gut von Hand sägen, bohren, feilen, ist vielseitig in seinen Legierungen und in hohem Maße korosionsbeständig. Ich habe es bisher für den Modelbau verwendet. Allerdings sind dabei Maßnahmen zum Gesundheitsschutz zu treffen, da sich Aluminium bei andauernder Aufnahme (Staub, Schleifpartikel etc.) im Körper anreichern kann. Es wirkt dann zunehmend toxisch auf das Nervensystem. Ich arbeite daher mit Absaugung und Gesichtsmaske.
Verträglichkeit und Infos zur Risikobewertung
Der Gesundheitsaspekt wurde in der jüngeren Vergangenheit teils kontrovers diskutiert. Es gibt die Publikationen von Bert Ehgartner („Akte Aluminium“ 2013), die sich sehr kritisch mit den gesundheitlichen Aspekten von Aluminium auseinandersetzen. Auf der anderen Seite gibt es verschiedene, sehr detaillierte wissenschaftliche Studien, die u.a. vom Bundesinstitut für Risikobewertung und auch auf Europäischer Ebene (Institut EFSA) in Auftrag gegeben, bzw. ausgewertet wurden. Demnach hat sich z.B. ein Verdacht auf Verursachung von Alzheimer (These Ehgartners) nach weiteren Untersuchungen mit einer größeren Anzahl von Probanden nicht bestätigt. In derselben Veröffentlichung finden sich auch konkrete Angaben zur Aufnahme von Aluminium über die Haut im Zusammenhang mit aluminiumhaltigen Deodorants. Diese sind indirekt natürlich auch für Schmuckobjekte aus Aluminium relevant, sofern sie in unmittelbarem Hautkontakt getragen werden. Die absorbierte Menge aus den auf die Haut aufgetragenen Deodorants liegt laut diesem Bericht bei 7µg/Tag (0,007mg). Damit liegt sie deutlich „unter den Werten, die täglich über Nahrung und Trinkwasser aufgenommen werden“. Laut IPCS (1997) sind das bei Erwachsenen 2,5-13mg/Tag). Das BfR spricht von einer „tolerierbaren Menge von 8,6mg/Person/Tag“ und bezieht sich dabei auf Studien der europäische Behörde für Lebensmittelsicherheit (EFSA).
Das BfR weist in einer sehr detaillierten jüngeren Veröffentlichung (2019) zu diesem Thema darauf hin, dass die Gesamtsumme des systemischen Aluminium-Inputs entscheidend ist, ob dieser Grenzwert überschritten wird. Bei einem bewussten Umgang und der bewussten Vermeidung von kritischen Produkten, Materialien und Praktiken sei das Risiko für Verbraucher „kontrollierbar“.
Für eine Risikobewertung hinsichtlich einer Anwendung im Schmuckbereich ist auch die Information relevant, dass eloxiertes Aluminium wesentlich weniger Ionen abgibt als Reinaluminium. Die Oxidschicht sondert selbst keine Ionen ab und wirkt wie eine Sperre. Eine qualitativ gute Eloxalschicht wäre demnach eine gute und nachhaltige Lösung für Schmuck.
Eloxieren und Sealing
Aluminium bildet an der Luft von Natur aus eine hauchdünne, körpereigene Schutzschicht aus Aluminiumoxid. Beim Eloxieren wird diese zunächst poröse, natürliche Schutzschicht künstlich um ein Vielfaches verstärkt (sie wird zu einer dicken, harten Keramikschicht) und anschließend durch das „Sealing“ (Versiegeln, Verdichten) porenfrei verschlossen. Das verhindert einerseits den Austritt von Aluminium-Ionen sowie in der Tragesituation von Schmuck auch eine korrosive Reaktion des Materials mit dem Hautschweiss. Die Oxidschicht ist gegen Hautschweiss resistent.
Für das Verdichten gibt es unterschiedliche Verfahren. Das gebräuchlichste ist ein Bad in 96-100°C warmem, demineralisiertem Wasser. Dabei wird das Aluminiumoxid in Böhmit umgewandelt, das eine geringere Dichte hat und bei seiner Ausdehnung die Poren verengt. Ein anderes Verfahren, bei dem u.a. Nickel verwendet wird, ist für Schmuck weniger geeignet.
Aluminium in der Schmuck-Praxis
Die oben abgebildeten Label-Anhänger Prototypen und weitere Varianten als Basis für Lasergravuren (oben) habe ich im zweiten Halbjahr 2025 aus Aluminium angefertigt. Prototypen sind vorläufige Materialisierungen und Visualisierungen einer Formidee, die später ggfs. in Silber oder anderen Materialien realisiert wird. Das weisse Leichtmetall ist ein optisch ansprechendes Material, leicht zu bearbeiten und man muss sich keinen Kopf machen, wenn mal was schief geht. Es kostet im Verhältnis zu Silber fast nichts. Wie schön, wenn man auf die Materialkosten keine Rücksicht nehmen muss! Es darf auch gerne mal was größeres werden. Es wird nicht schwarz und bleibt weitgehend, wie es ist.
Für die Erstellung der nachfolgenden Tabelle habe ich die Perplexity KI zu den wichtigsten Legierungen befragt, weil ich mir selbst einen Überblick verschaffen wollte. Dabei hatte ich bereits eine Vorauswahl in Frage kommender Legierungen getroffen. Kriterium war eine gute Eloxierbarkeit, bzw. Lötbarkeit. Es sind gleichzeitig im Handel auch die gängigsten Legierungen: Al99,8 (Reinaluminium), Al99,5, AlMg3, AlMg5
Aluminiumlegierungen / Eigenschaften
( für eine vollständige Anzeige bitte scrollen: der Scrollbalken befindet sich unterhalb der Tabelle )
| Legierung | Al99,8 (A) | Al99,5 | AlMg3 | AlMg5 |
| Zusammensetzung | Reinaluminium ca 99,8% Al, Rest Fe, Si etc. in Spuren (werkstoffe) | 99,5% Al, Rest Fe, Si etc. in Spuren (webshop.schachermayer) | Al mit ca 3% Mg, geringe Mengen Mn, Fe, Si etc. (aluverkauf+1) | Al mit ca 5% Mg, meistgeringe Anteile Mn, Cr, Ti, etc. (gys) |
| Dichte (g/cm3) | 2,70 | 2,70 | 2,66-2,70 | 2,70 |
| Härte (HV) | 20-30HV (weich) | ca 20-35HV (weich) | ca 50-80HV | ca 60-90HV |
| Härte Mohs (ca.) | ca 2,5-3 | ca 2,5-3 (weiches Reinalu) | ca 3-3,5 | ca 3-3,5 |
| Schmelztemperatur | ca 650-660°C | ca 650-660°C | ca 630-650°C | ca 620-640°C |
| Rekristallisation (Richtwert) | grob 200-300°C bei längerer Haltezeit (Werkstoffabhängiger Bereich, typische Reinalu-Werte) | grob 200-300°C bei längerer Haltezeit. Reinalu rekristallisiert bei relativ niedrigen Temperaturen bei entsprechender Haltezeit | typische Weichglüh/Rekrist.-Behandlung z.B. ca 360-380°C für 1-2 h (Ofenabkühlung) datenblaetter.thyssenkrupp | Rekristallisation typischerweise im Bereich um 300-350°C bei Haltezeit im Stundenbereich (ähnlich andere Al-Mg-Legierungen |
| Fügen/Schweissen | Sehr gut schweißbar (MIG/WIG, auch Widerstandsschweißen, vergleichbar zu Al99,5 und anderen Reinalu‑Sorten). | Sehr gut schweißbar (MIG/WIG; Standard‑Grundwerkstoff). lambert-metall | Sehr gut schweißbar; ausdrücklich als gut schweißbar (MIG/WIG) beschrieben. gleich+2 | Sehr gut schweißbar; in der Praxis häufig als MIG/WIG‑Schweißzusatz (ER5356) für Al‑Mg‑Legierungen im Einsatz. vector-schweissgeraete+2 |
| Löten | Gut weich- und hartlötbar mit geeigneten Al-Flussmitteln; Reinaluminium (z.B. Al99,5) gilt als gut lötbar. sonderlote | In Tabellen explizit als gut lötbar aufgeführt (Weich- und Hartlöten mit speziellen Al-Flussmitteln). sonderlote | Nur bedingt lötbar; bevorzugt Reib- bzw. Reiblöten, klassisches Hart-/Weichlöten eher kritisch. marks-gmbh | Lötbarkeit ähnlich wie andere Al‑Mg‑Legierungen: konventionelles Hart-/Weichlöten eher schwierig, Reib‑ und Speziallötverfahren möglich. |
| Ätzmittel für Tiefenätzung (typisch) | Üblich sind NaOH‑Laugen (ca. 5–10%) mit nachfolgender Neutralisation und ggf. Salpeter-/Flusssäuremischungen; genaue Rezeptur pro Labor/Richtlinie festzulegen. | Für dekorative bzw. Tiefenätzung meist NaOH‑Lauge (5–10%) oder Mischsysteme, teils mit Zusätzen (Tenside, Komplexbildner); anschließend Neutralisation und ggf. HNO₃‑Nachbehandlung | Für strukturierte Tiefenätzung: übliche Al‑Mg‑Ätzmittel, z.B. NaOH‑Laugen mit kontrollierten Zusätzen; Al‑Mg‑Legierungen reagieren stärker, daher Prozessführung sorgfältig anpassen. | Für Tiefenätzung vergleichbare Systeme wie bei AlMg3 (NaOH‑Laugen, ggf. Additive); stärkere Reaktivität durch höheren Mg‑Gehalt beachten, Etch‑Parameter ggf. reduzieren. |
| Beizmittel zum Abbeizen (typisch) | Industriell häufig alkalische oder schwach saure Beizen, z.B. NaOH‑Beize mit anschließender HNO₃‑Beize zur Aufhellung; Details nach jeweiligem Beizdatenblatt. | Standard-Al-Beizmittel: alkalische Beizen auf NaOH‑Basis oder saure Beizen (HNO₃/HF) nach Vorgaben der Anlagenhersteller; Prozess stark reglementiert wegen HF. | Beizen mit alkalischen (NaOH) oder gemischt sauren Systemen, häufig mit nachfolgender HNO₃‑Passivierung; genaue Parameter je nach Oberflächenanforderung und Norm. | Beizen über standardisierte Al‑Beizsysteme; höherer Mg‑Gehalt kann zu schnellerem Angriff führen, daher eng geführte Prozessparameter und gute Spülung erforderlich. |
| Gesundheitsverträglichkeit | Metallisches Aluminium gilt als relativ gut verträglich; Staub- und Rauchentwicklung (Schweißen, Schleifen) gesundheitsschädlich → Absaugung/PSA erforderlich (wie bei allen Al‑Legierungen). | Wie bei Al99,8: Grundsätzlich gut verträglich im Massivzustand, aber Stäube, Dämpfe (Löten/Schweißen) vermeiden; Arbeitsplatzgrenzwerte für Aluminiumoxid beachten. | EN AW‑5754 wird als im Lebensmittelbereich einsetzbar beschrieben; bei fachgerechter Verarbeitung gesundheitlich unkritisch, aber Schweißrauch/Staub wie üblich vermeiden. marks-gmbh | AlMg5 ist als Schweißzusatz für Behälter-, Fahrzeug- und Schiffbau üblich; gesundheitliche Relevanz v.a. über Schweißrauch (Al-, Mg-Oxide) → Absaugung, Atemschutz, Einhaltung Arbeitsplatzgrenzwerte. bestschweissen+1 |
Löten von Aluminium
Die Lötbarkeit von Aluminium ist stark abhängig von den verwendeten Legierungen. Am besten lötbar ist Reinaluminium (Al99,8 und Al99,5). Für die unterschiedlichen Legierungen sind jeweils spezielle Flussmittel und Techniken nötig. Sehr detaillierte Infos und auch die Mittel dazu stellt der Blog Sonderlote bereit.